Kunci stabilitas proses dan kualitas permukaan industri modern bisa tercapai dengan teknologi ultrasonic inline cleaning setelah ECM deburring. Apakah sektor industri di Indonesia telah menggunakan ECM deburing?
Penulis/editor: Rayendra L Toruan
TechnoMachinews.id – VULIC ECM GmbH & Co. KG (sumber): Penggunaan Electrochemical Machining (ECM) deburing pada industri modern menuntut akurasi dalam proses deburring, dan memastikan bahwa setiap permukaan strip memenuhi standar kebersihan yang ketat.
Setelah melalui tahap deburring, residu elektrolit atau partikel mikro dapat mengganggu kualitas finishing dan menyebabkan ketidakstabilan pada proses berikutnya.
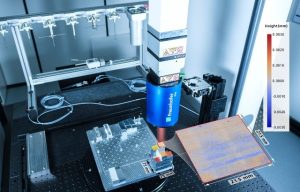
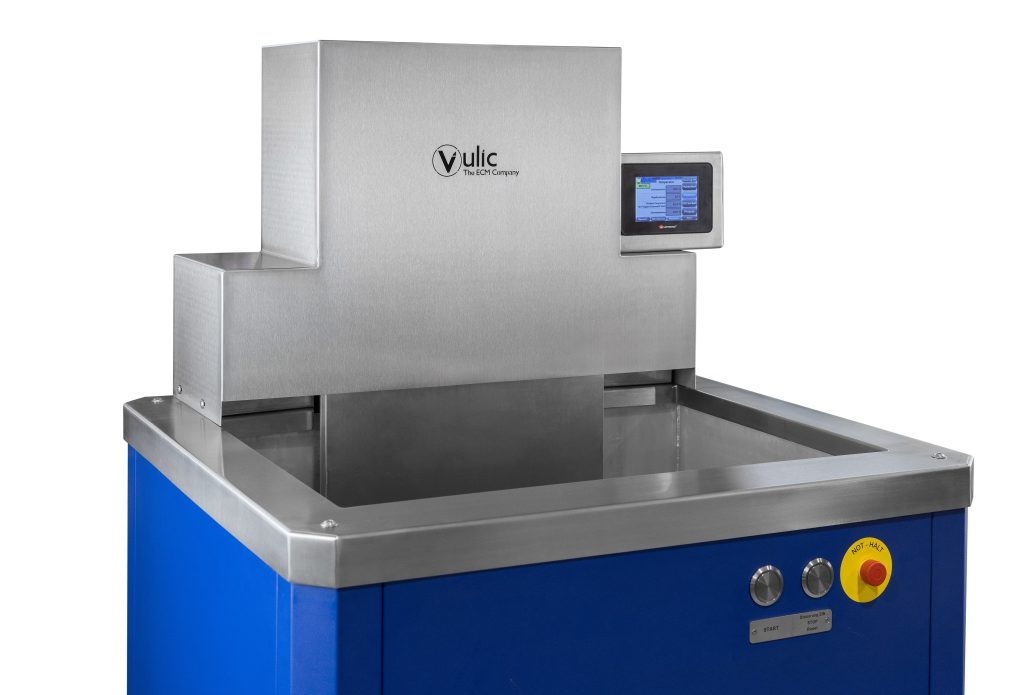
Melihat tantangan tersebut, VULIC ECM GmbH & Co. KG mengembangkan modul ultrasonic inline cleaning yang terintegrasi langsung setelah proses ECM, memberikan pembersihan lebih dalam melalui kavitasi ultrasonik yang efektif untuk menghilangkan residu pada tingkat mikroskopis.
Di tengah pertumbuhan industri manufaktur dengan presisi yang semakin kompetitif, ada satu persoalan klasik yang terus menghantui lini produksi yakni burr.
Burr merupakan tonjolan kecil yang muncul setelah proses pemesinan ini—sering kali tak terlihat mata telanjang—dapat menjadi biang kerok kegagalan sistem bernilai jutaan dolar.
Mulai dari kebocoran fluida pada komponen hidraulik hingga malfungsi mekanisme mikro pada perangkat medis. Burr adalah masalah kecil namun mampu menimbulkan konsekuensi yang besar.
Selama bertahun-tahun, teknik deburring mekanis dan vibratory tetap mendominasi bengkel manufaktur global (di Indonesia, UGM melakukan penelitian).
Akan tetapi, perubahan cepat pada desain komponen dan tuntutan performa memaksa pelaku industri untuk melihat ke arah lain yakni: teknologi yang mampu memastikan konsistensi, repeatability, serta akurasi hingga ke level mikron.
Di sinilah Electrochemical Machining Deburring atau disingkat dengan ECM deburring mengambil peran sebagai game changer.
Munculnya kebutuhan baru: komponen lebih kompleks, ruang toleransi lebih sempit.
Komponen modern tidak lagi sekadar bentuk geometri sederhana seperti yang dihasilkan proses milling atau turning. Di sektor aerospace, misalnya, sistem bahan bakar menggunakan kanal internal yang saling berpotongan untuk mengoptimalkan aliran.
Sedangkan di dunia automotive, injektor bahan bakar generasi baru dibuat dengan lubang mikro yang memengaruhi efisiensi pembakaran. Sedangkan pada industri medis, implan dan perangkat bedah menuntut tepi bebas burr demi keamanan pasien.
Dalam desain semacam ini, burr internal—khususnya di area seperti cross-holes—mustahil diakses dengan metode mekanis. Tingkat kerumitan inilah yang mendorong kebutuhan akan metode yang bekerja tanpa kontak, tanpa panas, dan tanpa risiko distorsi permukaan.
ECM deburring: Transformasi melalui elektrokimia
Teknologi ECM deburring hadir bukan sebagai penyempurna teknik lama, tetapi sebagai pendekatan baru yang secara fundamental berbeda. Mengandalkan prinsip elektrokimia, proses ini menghilangkan material hanya pada titik-titik yang paling menonjol, yakni burr itu sendiri.
Tidak ada gesekan, tidak ada gaya pemotongan, dan tidak ada pemanasan lokal yang dapat memengaruhi sifat material. Industri mulai melihat nilai kritis ECM deburring pada tiga aspek utama yakni:
Geometri kompleks bukan lagi masalah: Proses elektrokimia dapat menjangkau area internal yang tidak dapat diakses alat mekanis. Hal ini menjadikan ECM sebagai solusi elegan bagi komponen dengan saluran rumit, manifold hidraulik, atau micro-channels.
Presisi dapat direplikasi: Keunggulan ECM bukan hanya hasil bersihnya, tetapi konsistensinya. Pada produksi massal di mana akurasi milimeter bisa berarti perbedaan antara performa optimal dan cacat sistem, repeatability ECM menjadi aset strategis.
Tdak ada deformasi material: Karena prosesnya tidak menghasilkan panas signifikan dan tidak melibatkan gaya fisik, permukaan benda kerja tetap stabil. Ini krusial untuk material superalloy dan titanium, yang banyak digunakan di sektor aerospace dan medis.
Meski ECM deburring semakin populer, teknologi ini bukan satu-satunya yang digunakan oleh pelaku industri. Setiap sektor memiliki pilihan metodologi yang paling sesuai dengan ritme produksinya.
Dengan produksi volume besar, Thermal Energy Method (TEM) masih menjadi primadona. Proses pembakaran gas bertekanan tinggi yang menghilangkan burr dalam hitungan milidetik memberikan efisiensi luar biasa.
Akan tetapi, semakin banyak produsen otomotif kelas premium yang mulai melirik ECM deburring untuk komponen kritis seperti injektor dan sistem kontrol hidraulik.
Demikian pula pada manufacturing mass-production: praktikalitas yang mendominasi. Untuk fastener, die-cast parts, dan komponen kecil lainnya, vibratory dan tumbling tetap unggul secara biaya.
Meski demikian, tuntutan kualitas permukaan yang semakin meningkat membuat beberapa pabrikan mulai melakukan hibridisasi metode deburring, menggabungkan vibratory dengan proses finishing lanjutan.
Ketika skala komponen turun ke level mikro, laser deburring menawarkan kontrol termal dan akurasi tinggi. Namun untuk area internal, ECM masih memiliki keunggulan unik yang sulit disaingi.
Melihat lonjakan kebutuhan pada sektor aerospace, energi, dan medis, ECM deburring tampaknya berada pada jalur yang tepat untuk menjadi standar dalam pengolahan tepi komponen kritis.
Perpaduan antara efisiensi, presisi, dan kemampuan menjangkau area yang sebelumnya mustahil membuat teknologi ini diperkirakan akan tumbuh signifikan dalam dekade mendatang.
Di saat kompetisi manufaktur global semakin ketat dan margin kesalahan semakin tipis, keunggulan ECM Deburring bukan lagi sekadar nilai tambah—melainkan elemen strategis untuk menjaga keunggulan kompetitif.
Bagi pabrikan yang bergerak dalam komponen presisi, pertanyaan hari ini bukan lagi apakah ECM diperlukan, tetapi kapan mereka akan mengintegrasikannya ke dalam proses produksi.
Kenapa ECM belum “masuk besar” dalam manufaktur Indonesia secara luas meskipun sudah diteliti?
implementasi ECM rumit dan mahal — meskipun ada upaya membuat versi lokal (seperti di UGM), banyak perusahaan mungkin belum “terpanggil” untuk beralih dari mesin konvensional/CNC biasa ke metode non-konvensional seperti ECM.
Apakah iIndustri manufaktur di Indonesia telah menggunakan ECM deburring? Sebagian besar pelaku industri lebih fokus pada produksi massal dengan metode konvensional — lebih cepat, biaya lebih dikenal, dan tersedia tenaga kerja/komponen secara lokal.
Kurang awareness dan pengetahuan—tentang ECM mungkin masih dianggap ceruk penelitian/universitas daripada teknologi industri praktis.
Diksi ECM sudah ada di Indonesia—terutama bagi kalangan akademik/universitas dengan potensi nyata (contoh: microfilter, microchannel, riset material keras, dan sebagainya).
Contohnya kerja sama internasional dilakukan oleh UGM dengan Keio University/JICA dalam pengembangan ECM—ini menunjukkan potensi transfer teknologi.
Salah satu perusahaan untuk media pembersih merekomendasikan Weber Ultrasonics AG. Perusahaan ini mengembangkan dan memproduksi komponen ultrasonik untuk pembersihan, pengelasan, dan pemotongan.
Generator untuk pembersihan komponen tersedia dalam berbagai frekuensi, juga sebagai sistem multi-frekuensi.
Dikombinasikan dengan transduser pelat, imersi, dan batang yang disesuaikan dengan frekuensi, mereka memungkinkan konstruksi solusi pembersihan ringkas yang disesuaikan secara individual dengan benda kerja dan persyaratan kebersihan.
“Kami berbicara dengan produsen lain pada saat itu, tetapi kolaborasi dengan Weber Ultrasonics berjalan sangat baik sejak awal sehingga kami tidak melibatkan pemasok lain,” ungkap Sascha Haushammer, Sales Manager at VULIC ECM.
“Kami menerima saran yang sangat baik dan telah membangun keahlian dalam pembersihan ultrasonik selama bertahun-tahun. Saat ini, kami hanya membutuhkan keahlian Weber Ultrasonics untuk proyek-proyek khusus.”
Pembulatan tepi dan pembersihan strip logam sepanjang satu kilometer.
Salah satu proyek adalah pengembangan dan produksi solusi lengkap untuk memproses strip baja dengan lebar dan ketebalan berbeda serta panjang beberapa kilometer.
Tugas teknologi ini terdengar sederhana: menghasilkan pembulatan tepi yang jelas pada satu sisi komponen dan mempersiapkannya untuk pengawetan selanjutnya oleh pelanggan.
“Kecepatan proses juga merupakan faktor penting,” jelas Sascha Haushammer.
VULIC ECM merancang sistem throughfeed modular dengan stasiun pra-pembersihan, pemrosesan ECM, dan pasca-pembersihan termasuk ultrasonik.
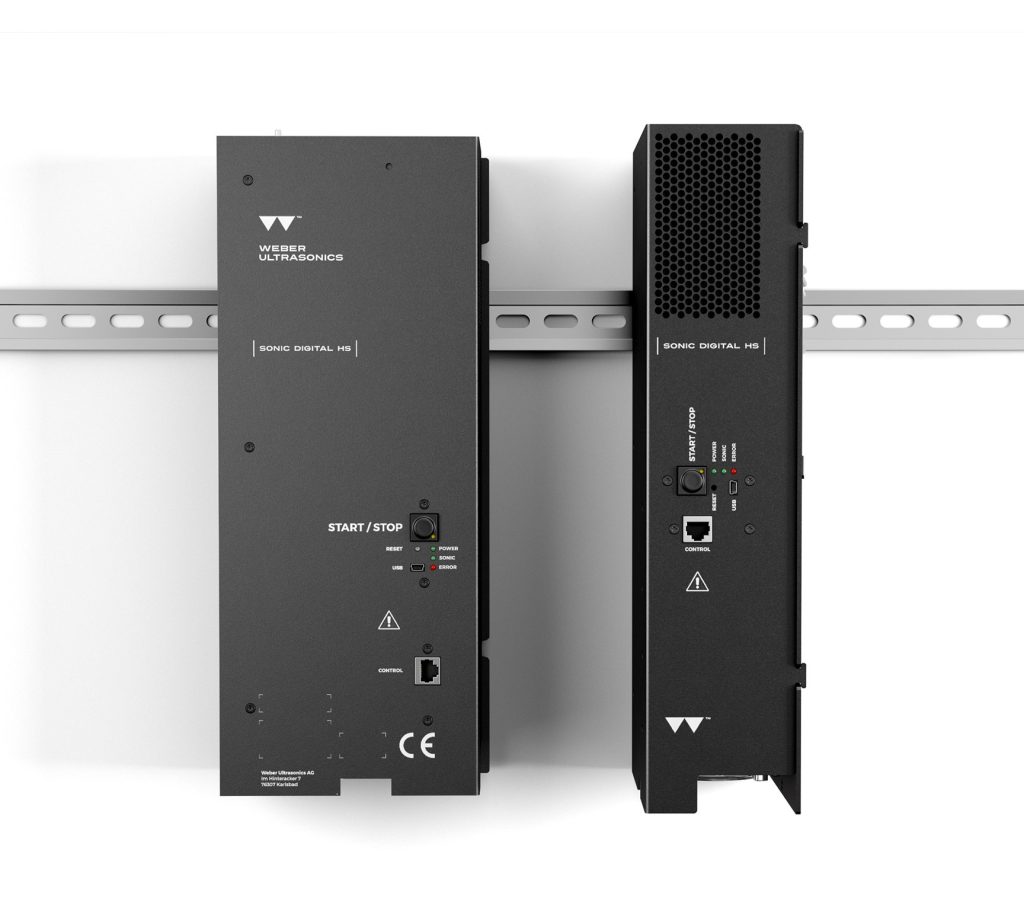
Modul untuk pasca-pembersihan terdiri dari tiga zona terpisah. Zona tengah dilengkapi dengan transduser Sonosub 25 kHz berdaya 500 watt di sisi lantai.
Kapsul transduser yang dilas laser sangat halus sehingga meminimalkan endapan. Dengan generator Sonic Digital HS3, yang disesuaikan dalam hal output, frekuensi 25 kHz dihasilkan secara digital, dikontrol, dan dipantau oleh mikrokontroler 32-bit.
Daya diatur dalam rentang 10 hingga 100 persen dengan peningkatan 1 persen yang memungkinkan adaptasi optimal terhadap program pembersihan khusus komponen.
Pemrosesan dan pembersihan pada kecepatan proses tinggi
Sabuk, yang sedikit terkontaminasi oli, dilepaskan pada sisi umpan menggunakan decoiler dan menjalani pra-pembersihan gabungan semprot dan sikat di stasiun pertama.
Pembulatan tepi dilakukan di modul tengah. Di stasiun pasca-pembersihan, strip baja disemprotkan di zona pertama dan ditarik sepenuhnya ke dalam tangki diisi dengan media pembersih melalui roller di zona 2.
Dalam bak cairan ini, ultrasound menghasilkan efeknya melalui kavitasi akustik: transduser yang dapat direndam mengirimkan sinyal listrik yang dihasilkan oleh generator ke dalam cairan, menciptakan pergantian tekanan negatif dan positif.
Dalam fase tekanan negatif, rongga-rongga mikroskopis kecil terbentuk, yang kemudian runtuh (implode) dalam fase tekanan positif berikutnya.
Hal ini menciptakan gelombang kejut berenergi tinggi, yang “meledakkan” partikel dan kontaminasi kimia film. Pada saat yang sama, aliran mikro terbentuk yang membilas kontaminan yang terlepas atau terlarut.
Sabuk diangkut melalui roller lain ke zona 3, yang dilengkapi dengan sistem pengeringan udara panas. Sabuk kemudian dilindungi dari korosi di unit pengawetan pelanggan sebelum digulung kembali.
ECM deburring adalah proses penghilangan burr menggunakan reaksi elektrokimia non-kontak, sangat ideal untuk bagian sulit, toleransi tinggi, dan material keras.
Metode deburring terbaik berbeda di tiap industri, namun ECM menonjol pada aplikasi precision, medical, aerospace, dan internal burr.
Dalam lanskap manufaktur modern, kualitas tepi komponen bukan lagi sekadar penentu estetika—ia telah menjadi tolok ukur presisi, efisiensi, bahkan keselamatan sebuah sistem.
Oleh karena itu, dunia machining terus bergerak mencari metode deburring yang lebih konsisten, lebih bersih, dan lebih mampu menjangkau geometri yang semakin kompleks.
Di antara berbagai teknologi yang berkembang, satu metode mulai menonjol di kalangan produsen komponen presisi: Electrochemical Machining Deburring atau ECM deburring.
Teknologi ini bekerja dengan prinsip elektrokimia yang unik. Alih-alih menyentuh langsung benda kerja seperti pada proses mekanis, ECM menghilangkan burr melalui reaksi ionik antara permukaan logam dan larutan elektrolit.
Benda kerja ditempatkan sebagai anoda, elektroda sebagai katoda, dan arus listrik mengikis burr secara selektif pada area yang menonjol. Hasilnya adalah proses yang non-contact, bebas panas berlebih, dan mampu menembus area tersembunyi yang mustahil dijangkau oleh metode konvensional.