Inovasi dan solusi dalam proses pengelasan titik tahan untuk lembaran baja berkekuatan tinggi. Tujuannya adalah solusi kerapuhan logam cair atau liquid metal embrittlement (LME) yang menyebabkan retakan pada sambungan seng atau baja saat pengelasan.
Penulis/editor: Rayendra L Toruan
Penulis/editor: Rayendra L Toruan
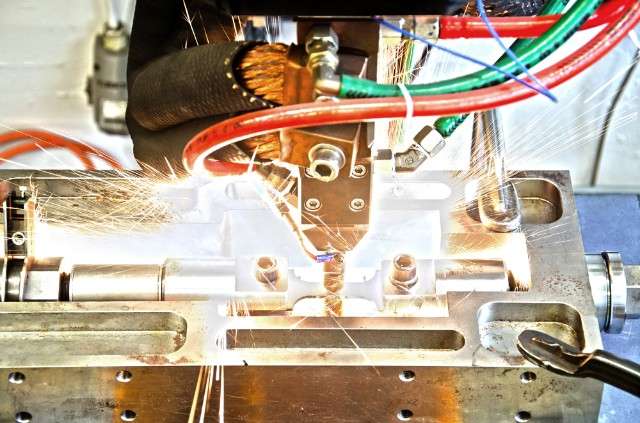
TechnoMachinews.id – Fraunhofer IPK (sumber): Penggunaan pengelasan titik tahan pada material baja berkekuatan tinggi dan berlapis merupakan cara pembuatan anti-korosi yang digunakan pada konstruksi kendaraan. Penggunaan cara itu semakin meningkat dalam beberapa tahun terakhir ini.
Perkembangan ini merupakan hasil dari sifat mekanis dan teknologi material yang melampaui baja konvensional. Pengertian pengelasan titik tahan untuk lembaran baja dengan kekuatan tinggi adalah proses pengelasan yang menggunakan tekanan dan arus listrik untuk menyatukan dua lembaran logam pada titik-titik tertentu.
Dalam konteks lembaran baja berkekuatan tinggi, teknik atau cara sangat penting karena material baja memiliki sifat mekanis yang unggul, seperti kekuatan tarik dan ketahanan terhadap deformasi.
Akan tetapi, pengelasan baja yang berkekuatan tinggi juga menimbulkan tantangan tersendiri karena sifat material baja yang keras dan rentan terhadap terjadinya retakan.
Baja berkekuatan tinggi digunakan untuk merancang komponen dengan ketebalan dinding yang lebih tipis atau rendah—menerapkan konsep konstruksi ringan—sekaligus memenuhi persyaratan mekanis.
Material baja umumnya memiliki kecenderungan lebih besar untuk membentuk retakan selama pengelasan titik tahan. Fenomena ini dikenal sebagai kerapuhan logam cair atau liquid metal embrittlement (LME).
Kenapa LME terjadi? Kerapuhan logam cair atau LME merupakan fenomena yang terjadi ketika logam cair seperti seng dan logam menyebabkan retakan selama proses pengelasan titik resistansi atau resistance spot welding.
Dalam konteks pengelasan baja yang berkekuatan tinggi dan dilapisi seng, maka LME menyebabkan retakan intergranular yang rapuh pada daerah las dan yang terkena panas seperti dijelaskan publica.fraunhofer.de
LME terjadi karena kombinasi tegangan tarik dan keberadaan logam cair yang menyebabkan retakan. Karena industri baja dan logam memerlukan sambungan dan bebas retak, maka material logam harus memenuhi syarat untuk aplikasi pengelasan.
Pengelasan titik tahan pada baja berkekuatan tinggi sering kali menghadapi masalah seperti liquid metal embrittlement (LME) yang menyebabkan retakan pada titik las. Selain itu, kontrol panas yang tidak tepat menyebabkan deformasi atau bahkan kegagalan las.
Permasalahan lainnya termasuk keausan pada elektroda, pengendalian arus yang sulit, dan potensi korosi setelah pengelasan diselesaikan.
Untuk mengatasi masalah itu, berbagai teknologi inovasi dikembangkan. Salah satunya adalah pengaturan parameter pengelasan yang lebih presisi untuk mengontrol input panas dan mengurangi risiko LME.
Selain itu, desain elektroda yang lebih baik telah diimplementasikan untuk mengurangi keausan dan meningkatkan kualitas las. Teknologi prediktif seperti penggunaan alat simulasi SORPAS® juga membantu dalam mengoptimalkan parameter pengelasan dan memprediksi risiko retak.
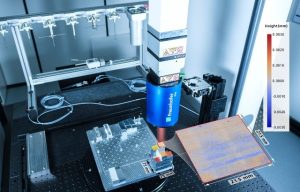
Perangkat uji yang digunakan dalam proyek ini (pengelasan di bawah beban tarik) mampu menunjukkan kerentanan berbagai lapisan seng terhadap LME.
Berdasarkan hasil tersebut, para ilmuwan dapat mengukur pengaruh pelapisan terhadap terjadinya retakan LME dan menetapkan peringkat kerentanan LME untuk pelapisan seperti seng-magnesium (ZM), galvanis celup panas (GI), galvanisasi (GA), dan galvanisasi elektro (EG).
Singkatnya, pelapisan ZM ditemukan sebagai yang paling rentan terhadap LME, selanjutnya pada pelapisan GI dan GA.
EG diidentifikasi sebagai pelapisan yang paling tahan terhadap LME dalam hal frekuensi dan panjang retakan, dan menurut tim peneliti hal itu berkaitan dengan titik lelehnya yang lebih tinggi dan periode waktu yang lebih singkat pada saat bahan seng cair.
GI dan GA menunjukkan kerentanan yang jauh lebih tinggi terhadap LME daripada EG. Para peneliti menjelaskan hal ini dengan kandungan besi tambahan dalam pelapisan ini, yang menyebabkan waktu ketersediaan seng cair lebih lama.
Faktor umum dari tiga pelapisan terakhir adalah bahwa pembentukan LME dipaksa oleh beban tarik eksternal. Peneliti mengamati kejadian LME yang berkelanjutan di seluruh rentang beban tarik pada lapisan ZM.
Hasil pengamatan menunjukkan bahwa dalam kasus ini retakan LME didorong oleh sifat material lapisan tersebut. Misalnya, keberadaan magnesium dalam ZM berpotensi mendorong pembentukan retakan LME.
Konstituen logam tambahan seperti besi dan aluminium, yang menyebabkan ketersediaan seng cair dalam waktu yang lebih lama, cukup untuk memicu terjadinya LME selama proses pengelasan dengan tingkat tegangan tarik yang rendah, menurut temuan proyek itu.
Hasil proyek ini dapat digunakan sebagai titik awal untuk pemeringkatan material berkenaan dengan kerentanan LME. Selain itu, kerentanan LME yang ditentukan dapat berfungsi sebagai dasar untuk rekomendasi konkret dalam aplikasi rekayasa produksi.
Salah satu contoh kasus yang menonjol adalah pada industri otomotif, di mana pengelasan titik tahan digunakan secara luas untuk menyatukan komponen baja berkekuatan tinggi pada rangka mobil.
Cara pencegahan LME
Kerapuhan logam cair ataau LME dapat menimbulkan beberapa efek yang merugikan pada sambungan las, terutama pada baja berkekuatan tinggi.
LME menyebabkan terbentuknya retakan pada sambungan las. Retakan ini biasanya bersifat intergranular, artinya retakan tersebut menjalar di sepanjang batas butiran logam.
Dengan adanya retakan LME maka secara signifikan mengurangi kekuatan statis sambungan las. Ini berarti bahwa sambungan mungkin tidak dapat menahan tingkat tegangan yang sama seperti yang seharusnya tanpa LME.
LME berdampak negatif pada umur lelah sambungan las. Ini berarti bahwa sambungan lebih mungkin gagal dalam kondisi beban siklik, seperti yang dialami dalam aplikasi otomotif.
Retakan LME mengubah medan tegangan-regangan selama kegagalan sambungan yang memengaruhi kinerja dan keandalan sambungan las secara keseluruhan.
Adanya retakan LME membuat sambungan las lebih rentan terhadap kerusakan dan degradasi lebih lanjut seiring berjalannya waktu.
Efek ini menyoroti pentingnya memahami dan mengurangi LME dalam proses pengelasan, terutama saat bekerja dengan baja berkekuatan tinggi.
Untuk mengatasi tantangan yang dihadapi, langkah-langkah seperti optimalisasi parameter pengelasan, desain elektroda yang inovatif dan penggunaan teknologi prediktif penting dilakukan.
Mencegah kerapuhan logam cair (LME) dalam pengelasan menggunakan beberapa strategi untuk meminimalkan risiko pembentukan retak dan memastikan integritas sambungan las.
Menyesuaikan parameter pengelasan untuk menghindari panas yang berlebihan dapat membantu mencegah LME. Ini termasuk menggunakan pengaturan arus las tingkat lanjut dengan beberapa pulsa untuk mengurangi konsentrasi tegangan dan pulsa pemanasan awal untuk melelehkan lapisan seng.
Memilih bentuk elektroda yang lebih baik untuk menghindari tepi tajam di sekitar area kontak ujung elektroda dapat membantu meminimalkan LME. Ini mengurangi kemungkinan penetrasi logam cair ke dalam logam padat.
Memastikan waktu tahan yang cukup selama proses pengelasan memungkinkan seng cair mengeras kembali sebelum elektroda terlepas, sehingga mengurangi risiko LME.
Menjaga kebersihan permukaan sambungan sebelum pengelasan atau penyolderan sangat penting. Misalnya, saat mengelas baja galvanis ke baja tahan karat austenitik, menghilangkan semua seng dengan grit blasting minimal 2 inci dari permukaan sambungan dapat mencegah LME.
Memanfaatkan alat dan simulasi prediktif, seperti SORPAS®, dapat membantu mengidentifikasi dan mengurangi risiko LME dengan mengoptimalkan parameter pengelasan dan memprediksi risiko retak.
Dengan menerapkan metode ini, risiko LME dapat dikurangi secara signifikan, memastikan sambungan las yang lebih kuat dan lebih andal.
Metode yang paling efektif untuk mencegah LME bergantung pada jenis retakan spesifik yang ditangani. Menurut sebuah penelitian, memodifikasi arus pengelasan adalah cara yang paling efektif untuk mengurangi retakan Tipe A, yang terletak di lekukan ujung elektroda.
Di sisi lain, mengoptimalkan diameter ujung elektroda penting untuk mencegah retakan Tipe B, yang terletak di lekukan bahu elektroda.
Dengan berfokus pada faktor-faktor spesifik ini, risiko LME dapat dikurangi secara signifikan, memastikan sambungan las yang lebih kuat dan lebih andal.
Selain itu, menjaga kebersihan permukaan sambungan dan penerapan teknik penurunan arus las dapat membantu mengurangi risiko LME. Pelatihan dan pengetahuan yang memadai bagi operator pengelasan juga berkontribusi pada keberhasilan proses pengelasan.
Pengelasan titik tahan pada lembaran baja berkekuatan tinggi adalah proses yang kompleks dan krusial dalam berbagai industri, terutama otomotif.
Dengan penerapan teknologi inovatif dan strategi pencegahan yang tepat, tantangan dalam pengelasan dapat diatasi, menghasilkan sambungan las yang kuat dan tahan lama.
Kemajuan dalam pengelasan titik tahan tidak hanya meningkatkan kualitas produk tetapi juga efisiensi proses manufaktur secara keseluruhan.
Arus pengelasan berperan penting dalam mencegah Kerapuhan Logam Cair (LME) selama proses pengelasan titik resistansi.
Arus pengelasan secara langsung memengaruhi jumlah panas yang dihasilkan selama proses pengelasan. Arus pengelasan yang lebih tinggi mengakibatkan peningkatan masukan panas, yang dapat menyebabkan terbentuknya retakan LME.
Dengan mengendalikan arus pengelasan secara cermat, masukan panas dapat dioptimalkan untuk meminimalkan risiko LME.
Penelitian menunjukkan bahwa arus pengelasan yang lebih tinggi menghasilkan retakan LME yang lebih banyak dan lebih panjang. Misalnya, ketika arus pengelasan ditingkatkan dari 10,5 kA menjadi 13,5 kA, jumlah dan panjang retakan LME meningkat secara signifikan.
Oleh sebab itu, penggunaan arus pengelasan yang tepat sangat penting untuk menekan LME.
Salah satu teknik efektif untuk mengurangi LME adalah peningkatan arus las dengan melakukan penurunan arus pengelasan secara bertahap selama proses pengelasan.
Hasil penelitian menunjukkan bahwa menurunkan arus pengelasan dapat mengurangi keparahan LME dengan mengurangi waktu yang dihabiskan antarmuka elektroda-ke-lembaran pada suhu yang sensitif terhadap LME.
Dengan mengoptimalkan arus pengelasan dan menggunakan teknik seperti penurunan arus las, risiko LME dapat dikurangi secara signifikan, sehingga sambungan las menjadi lebih kuat dan lebih andal.
Kerapuhan logam cair (LME) dapat menimbulkan beberapa efek merugikan pada sambungan las.
LME menyebabkan terbentuknya retakan pada sambungan las. Retakan ini biasanya bersifat intergranular, artinya retakan tersebut menjalar di sepanjang batas butiran logam. Hal ini dapat menyebabkan kelemahan struktural pada area yang dilas.
Keberadaan retakan LME secara signifikan mengurangi sifat mekanik sambungan las. Hal ini meliputi penurunan kekuatan tarik, keuletan, dan ketangguhan. Akibatnya, sambungan mungkin tidak dapat menahan tingkat tegangan dan regangan yang sama seperti tanpa LME.
LME berdampak negatif pada masa pakai kelelahan sambungan las. Masa pakai kelelahan mengacu pada jumlah siklus yang dapat ditahan material di bawah beban siklik sebelum terjadi kegagalan.
Retakan LME dapat bertindak sebagai konsentrator tegangan, yang menyebabkan kegagalan dini di bawah kondisi beban berulang.
LME mengubah cara sambungan las gagal dan material mengalami deformasi plastik yang signifikan sebelum putus, LME dapat menyebabkan kegagalan getas. Kegagalan getas ditandai dengan fraktur yang tiba-tiba dan dahsyat dengan deformasi plastik minimal.
Sambungan las yang terpengaruh LME menjadi lebih rentan terhadap korosi, khususnya retak korosi tegangan. Adanya retakan dan serangan intergranular dapat mempercepat proses korosi, yang selanjutnya membahayakan integritas sambungan las.
Sektor industri yang mengandalkan baja berkekuatan tinggi dan teknik pengelasan canggih, LME mempersulit proses manufaktur.
Langkah-langkah tambahan diperlukan untuk mengurangi LME, seperti mengoptimalkan parameter pengelasan, meningkatkan kebersihan permukaan, dan menggunakan desain elektroda yang tepat.
Dengan menggunakan teknik pengelasan canggih, pabrikan berhasil mengurangi insiden retak dan meningkatkan ketahanan struktur rangka. Studi menunjukkan bahwa penyesuaian arus las dan desain elektroda yang lebih baik secara signifikan meningkatkan kualitas sambungan las.
Dengan memahami dan mengatasi efek ini, teknisi dan produsen dapat meningkatkan keandalan dan kinerja sambungan las dalam berbagai aplikasi. Artinya, proses pengelasan titik tahan pada sambungan lembaran baja dan logam lainnya, telah sesuai prosedur.