Bagaimana menjahit logam dengan las sehingga pabrikan dapat memprediksi keuntungan da kerugian? Redaksi mengolah tulisan Dave Walker yang melakukan pekerjaan pengelasan sejak usia muda. Semoga bermanfaat.
Penulis: Dave Walker* (theweldingmate.com) Editor: Rayendra L Toruan
TechnoMachinews.id – Proses pengelasan merupakan bagian penting dan tak terpisahkan dari proses produksi di industri seperti di fabrikasi logam. Beragam teknik pengelasan yang digunakan untuk menghasilkan produk dengan kualitas terbaik dan produk itu sangat presisi yang andal.
Oleh karena keandalan produk bergantung pada kesesuaian dan kualitas teknik pengelasan yang digunakan, maka pelaku atau operator sangat penting untuk memahami teknik pengelasan yang berbeda-beda.
Tanpa mengetahui potensi, kesesuaian untuk aplikasi yang berbeda maka estimasi keuntungan dan kerugian dari teknik pengelasan tertentu, tidak mudah untuk mendapatkan yang terbaik dari teknik pengelasan yang digunakan itu.
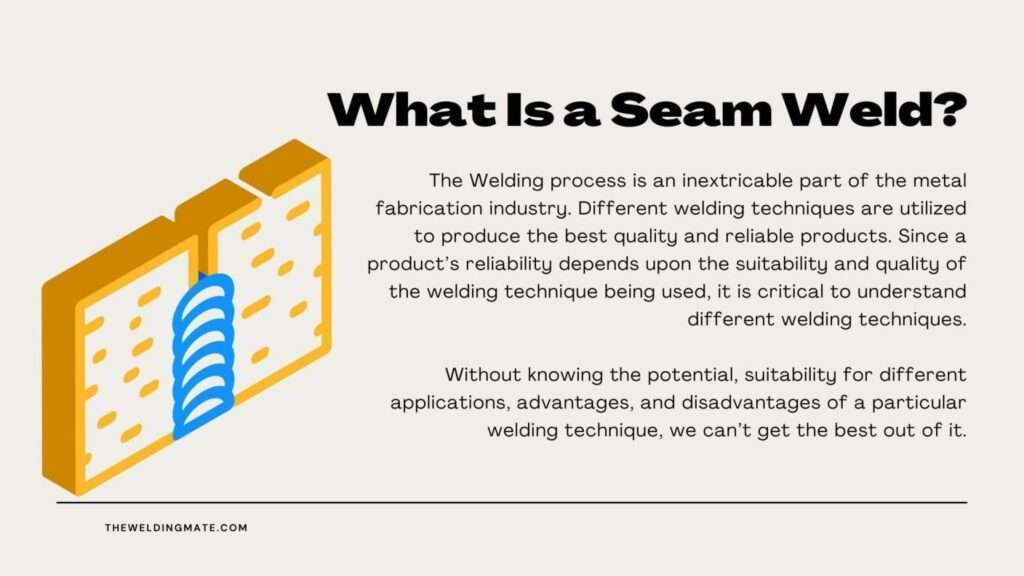
Pengelasan jahitan atau seem welding merupakan salah satu teknik pengelasan modern yang digunakan dalam proses pengelasan untuk mendapatkan profil yang lebih besar.
Tidak seperti pengelasan jahitan, yang merupakan proses intermiten, teknik jahitan ini merupakan proses pengelasan yang berkelanjutan.
Silakan simak penjelasan tentang seam welding yang mencakup proses pengelasan jahitan, sifat-sifatnya, aplikasi yang digunakan, dan mungkin terjadi silang pendapat.
Apa yang dimaksud dengan jahitan las?
Jahitan las merupakan proses yang digunakan untuk menggabungkan potongan-potongan bahan yang sama atau berbeda dalam jahitan sehingga potongan itu tersambung menyatu secara konstan.
Jahitan las ini merupakan teknik pengelasan yang sering digunakan untuk pengelasan sudut dan datar. Pengelasan jahitan memiliki kekuatan yang lebih tinggi atau kuat dibanding dngan teknik pengelasan jenis lainnya. Di sepanjang sambungan pengelasan (logam) tercipta kekuatan antarsambungan.
Wilayah yang dilas secara seragam yang dibuat melalui pengelasan jahitan dalam pengikatan fusi yang kadang-kadang lebih kuat daripada bahan yang disambung.
Kita membutuhkan kekuatan yang tinggi dan ini merupakan properti kunci dari las jahitan, proses ini digunakan dalam untuk membentuk kekuatan sambungan dan merupakan tujuan utama yang kita ingin capai.
Selain itu, jahitan las adalah teknik terkontrol di mana masukan panas yang sangat rendah digunakan untuk bahan yang sedang diproses.
Panas yang terjadi haruslah rendah seminimalan mungkin untuk menghindari terjadinya kerusakan sekaligus untuk membantu mempertahankan sifat asli bahan (logam) yang kita las.
Lazimnya, operator menggerjakan proyek pengelasan dengan bahan yang tipis dan halus agar bahan muda dijahitkan untuk penyatuan. .
Bergantung pada metode dunia jahitan dan panas yang digunakan , apakah kategori Resistance Seam Weld dan Friction Seam Weld.
Las jahitan ressistani atau resistance seam weld adalah teknik di mana dua elektroda tembaga bekerja berdasarkan prinsip resistansi logam.
Ketika arus melewati melalui elektroda, sejumlah besar panas dihasilkan sebagai akibat dari resistensi antara elektroda logam.
Pengelasan jahitan resistensi hampir mirip dengan pengelasan titik kontinu. Perbedaan utama antara keduanya adalah jenis elektroda yang digunakan.
Dalam pengelasan jahitan resistansi, elektroda rol digunakan, sedangkan elektroda statis digunakan dalam pengelasan titik kontinu.
Selanjutnya, lembaran logam yang dilas ditahan di antara bentuk elektroda dengan melewatkan atau mengalirkan arus sehingga produksi panas yang tinggi mulai melelehkan lembaran logam yang didijepit/ditahan rol sampai menghasilkan sambungan yang kuat di antara kedua bahan yang dijahitkan.
Pengelasan jahitan resistensi dapat berupa bentuk yang terputus-putus.
Dalam gerakan roller intermiten, kecepatan roller tidak tetap. Namun, dalam pengelasan resistansi kontinu, maka kecepatan rol yang telah ditentukan sebelumnya harus diawasi agar tetap konstan selama proses penjahitan berlangsung.
Kecepatan rata-rata pengelasan jahitan kontinu adalah sekitar 60 inci/menit, dan bervariasi bergantung pada ketebalan material (bahan logam), aliran panas yang digunakan, dan sensitivitas pekerjaan (penjahitan).
Las jahitan gesekan atau friction seam weld maka bahan las bergabung bersama dalam fase padat. Tak satu pun dari material yang meleleh dalam las jahitan gesekan.
Metode ini menggunakan gesekan untuk menghasilkan panas, bukan elektroda. Teknik pengelasan ini menggunakan consumable bar yang berputar dengan alur berbentuk U atau V.
Bagaimana cara menyambung pipa baja tanpa pengelasan? Kita akan jelaskan pada artikel yang lain.
Bahan yang akan disambung ditekan di bawah batang konsumsi yang berputar, dan panas dihasilkan melalui proses gesekan. Tidak ada fusi interfusi yang terjadi selama proses berlangsung.
Las Jahitan Tahanan
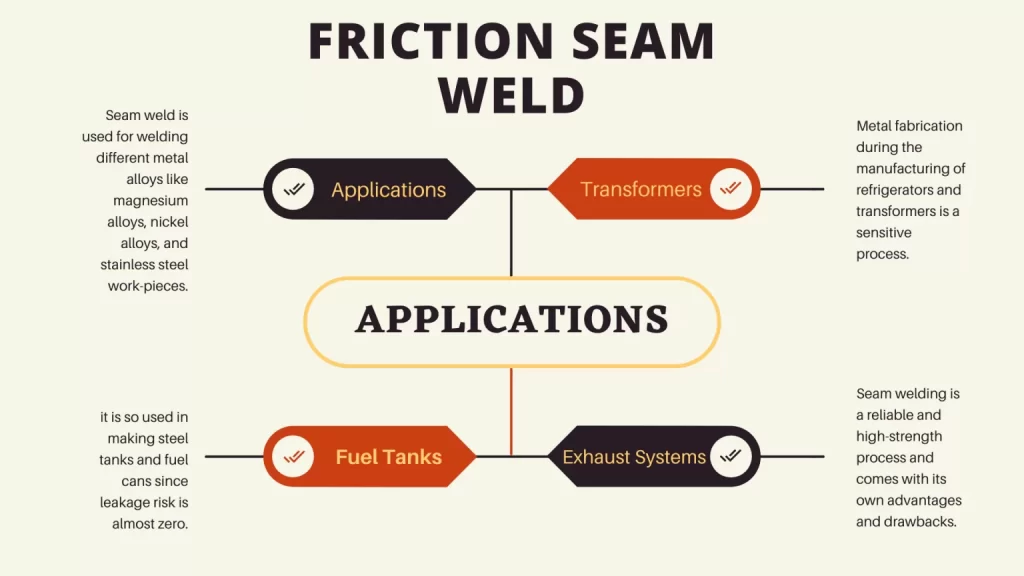
Aplikasi
Jahitan las memiliki banyak aplikasi dalam proyek fabrikasi logam. Berikut adalah beberapa aplikasi umum dari teknik pengelasan dengan kekuatan yang besar.
Pengelasan paduan: Jahitan las digunakan untuk mengelas paduan logam yang berbeda seperti paduan magnesium, paduan nikel, dan benda kerja stainless steel.
Tangki bahan bakar: Karena jahitan las yang dikenal dari kekuatan dan keandalannya yang tinggi, maka pengelasan ini digunakan dalam pembuatan kendaraan (otomotif) dan tangki bahan bakar pesawat.
Selain itu,teknik ini digunakan dalam pembuatan tangki baja dan kaleng bahan bakar dengan risiko kebocoran hampir nol.
Kulkas dan transformer: Fabrikasi logam selama pembuatan lemari es dan transformator adalah proses yang sensitif.
Jahitan las digunakan untuk menyelesaikan proyek pengelasan sensitif ini.
Sistem pembuangan:m Pengelasan jahitan resistensi digunakan dalam pembuatan sistem pembuangan. Pengelasan jahitan adalah proses yang andal dan berkekuatan tinggi serta dilengkapi dengan kelebihan dan kekurangannya sendiri.
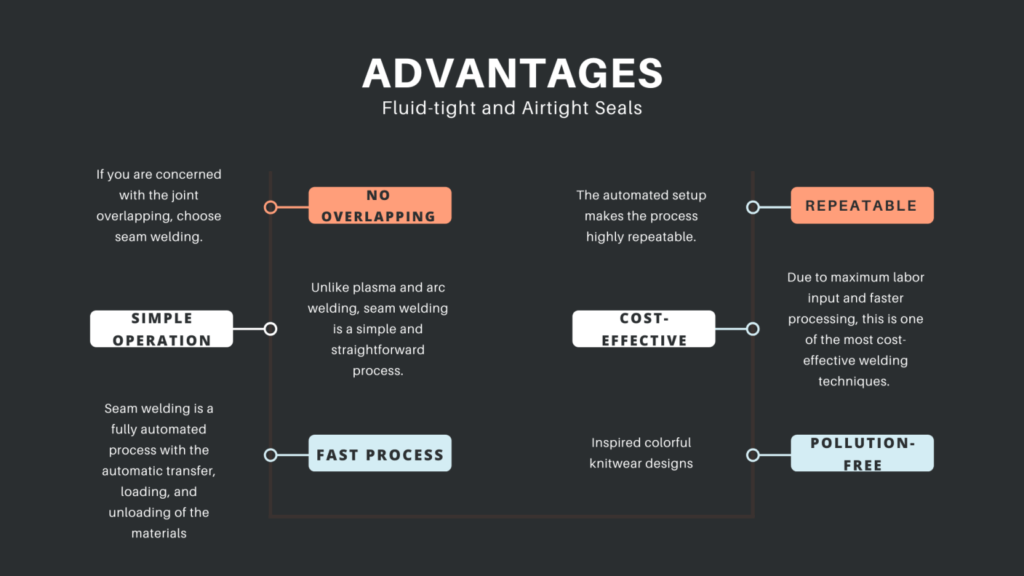
Keuntungan: Segel kedap cairan dan kedap udara
Jahitan las menghasilkan segel kedap udara dan kedap cairan, membuat proses ini sangat berguna untuk membuat struktur logam yang memerlukan perlindungan kebocoran gas, air, atau cairan.
Keuntungan: Tidak tumpang tindih jika kuatir dengan sambungan yang tumpang tindih, pilihlah pengelasan jahitan. Lebih sedikit kemungkinan produksi tumpang tindih, dan jika diproduksi itu tidak akan lebih tebal dari 10mm.
Operasi sederhana: Tidak seperti pengelasan plasma dan busur, pengelasan jahitan adalah proses yang sederhana dan mudah. Mudah dipelajari, dan bahkan mereka yang belum terampil pun dapat melakukan pekerjaan itu. Karena ini adalah proses yang sepenuhnya otomatis, kemungkinan kesalahan manusia lebih kecil.
Proses cepat: Pengelasan jahitan adalah proses yang sepenuhnya otomatis dengan transfer, pemuatan, dan pembongkaran material secara otomatis. Karena logam tidak termasuk input atau output manual, ini lebih cepat daripada teknik pengelasan lainnya.
Proses terkendali: Arus dilewatkan atau dialirkan sebentar-sebentar melalui elektroda dalam proses ini, dan panas yang dihasilkan sepenuhnya digunakan dalam proses pengelasan. Jumlah pembuangan panas minimum dan pemanfaatan arus maksimum membuat proses hemat biaya, hemat waktu, dan ramah lingkungan.
Dapat diulang: Pengaturan otomatis membuat proses sangat berulang. Oleh karena itu, teknik ini digunakan dalam proyek fabrikasi logam besar untuk meningkatkan tingkat produksi dan mencapai target besar dalam rentang waktu yang terbatas.
hemat biaya
Karena input tenaga kerja maksimum dan pemrosesan yang lebih cepat, ini adalah salah satu teknik pengelasan yang paling hemat biaya. Proses ini menghemat banyak uang dalam hal biaya tenaga kerja, waktu, dan transfer komponen. Ini mengurangi biaya menjadi sekitar setengah dari proses asli.
Proses bebas polusi: Polusi utama yang terkait dengan proses pengelasan dihasilkan oleh bahan filtrasi. Untungnya, tidak ada bahan filtrasi yang digunakan dalam pengelasan jahitan sehingga tidak ada limbah padat yang dihasilkan dalam proses ini.
Karena prosesnya tidak menghasilkan gas atau asap, kontribusinya terhadap polusi udara hampir nol.
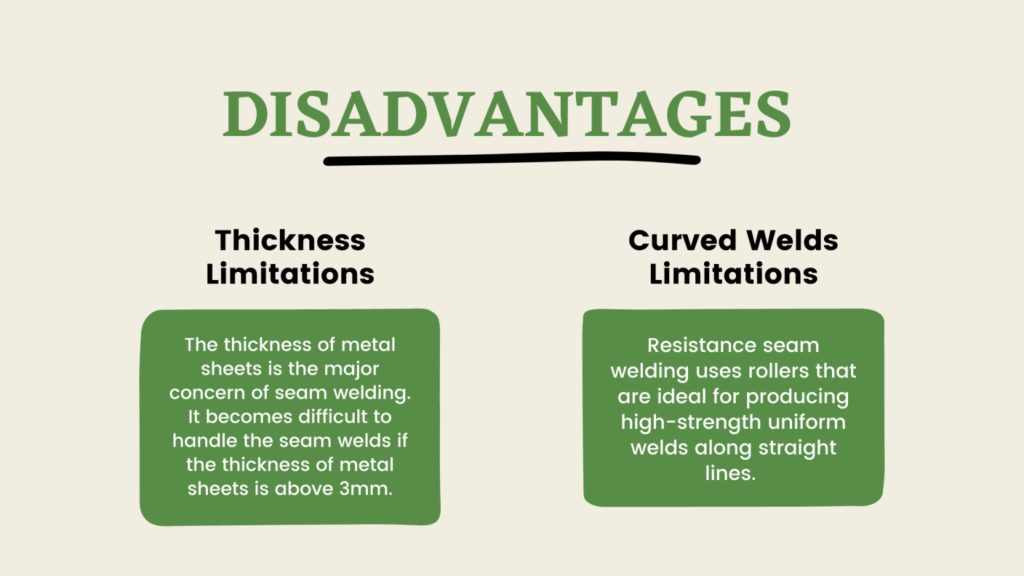
Kekurangan
Batasan ketebalan: Ketebalan lembaran logam adalah perhatian utama pada saat dilakukan pengelasan jahitan. Menjadi sulit untuk menangani lasan jahitan jika ketebalan lembaran logam di atas 3mm.
Keterbatasan lasan melengkung: Pengelasan jahitan resistensi menggunakan rol yang ideal untuk menghasilkan las dengan keseragaman kekuatan yang besar di sepanjang garis lurus.
Akan tetapi, jika menyangkut pengelasan yang rumit dan melengkung, prosesnya tidak dapat menanganinya dengan sempurna. Hal itu merupakan salah satu keterbatasan utama dari proses ini.
*Dave Walker adalah seorang tukang las profesional yang telah melakukan pekerjaan pengelasan sejak usia muda. Ia menulis untuk membantu orang-orang lain agar lebih mudah mempelajari keterampilan dan teknik pengelasan. Ia telah menulis banyak naskah pengelasan dan salah satunya adalah artikel yang Anda baca.