Bagaimana optimalisasi teknologi cetak 3D logam dilakukan? Lakukan strategi pemindaian yang mengatur urutan, panjang, orientasi, dan jarak jalur laser pada saat proses pembuatan komponen.

Penulis/editor: Rayendra L Toruan
TechnoMachinews.id – Fraunhofer IWU (sumber): Penggunan teknologi cetak 3D pada logam atau bahan metalik dan penting dilakukan untuk menghasilkan cetak dengan kualitas tinggi.
Proses certak logam dengan 3D metalik bertujuian untuk menghasilkan komponen yang lebih halus, homogen, pencapaian dimensi yang akurat, dan permukaan pun lebih baik dan halus.
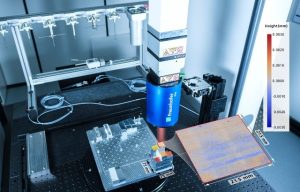
Selama 15 tahun terakhir, para peneliti di Fraunhofer IWU menggunakan teknologi aditif Laser Powder Bed Fusion (LPBF) untuk keperluan pembuatan komponen berbahan logam.
Teknologi Laser Powder Bed Fusion merupakan salah satu proses manufaktur aditif yang paling dikenal oleh para pelaku industri. Dalam proses penggunaan LPBF, komponen dibuat dengan cara melelehkan bubuk material secara selektif dengan menggunakan sinar laser.
Bubuk material diaplikasikan secara merata pada pelat bangun dalam lapisan tipis (10 hingga 200 mikrometer).
Sinar laser kemudian melelehkan material tersebut secara selektif, membentuk lapisan demi lapisan hingga terbentuk komponen atau produk yang dikehendaki.
Sinar laser yang melelehkan bubuk metalik atas lapis demi lapis yang berlangsung secara lokal di titik-titik tempat komponen terbentuk.
Dalam proses ini, seluruh rantai proses fisik dan digital harus dipahami oleh operator supaya dapat menciptakan komponen yang berfungsi yang ideal sesuai rencana.
Bahan komponen yang digunakan terbuat dari bubuk logam. Strategi pemindaian atau cetak 3D logam disesuaikan dan dilakukan dengan menentukan urutan, panjang, penyelarasan, dan jarak lintasan laser—merupakan pendekatan yang sesuai dengan teknologi LPBF.
Strategi ini membantu menghasilkan komponen yang lebih halus, homogen, akurat secara dimensi, dan dengan permukaan yang lebih baik.
Penggunaan teknologi LPBF memungkinkan pembuatan komponen dengan desain yang sangat kompleks tanpa biaya tambahan untuk alat pembentuk. Komponen yang dipersonalisasi dengan berbagai geometris dapat diproduksi dalam satu proses.
Prototipe dan komponen seri dapat diproduksi dalam jumlah kecil hingga menengah dalam waktu singkat—hal ini mempercepat waktu pengembangan produk.
Dengan menggunakan gambar digital dari komponen fisik (digital twin), sifat komponen dapat didefinisikan sebelum produksi dan diimplementasikan langsung dalam komponen fisik dengan menggunakan teknologi LPBF.
Ragam industri gunakan teknologi 3D
Teknologi cetak 3D logam atau metalik pada umumnya digunakan di beragam industri, antara lain, aerospace yang berguna untuk pembuatan komponen ringan dan kompleks, dan tidak dapat dibuat dengan metode konvensional.
Demikian juga dunia medis yang membutuhkan pembuatan implan yang dipersonalisasi dan alat bedah. Sedangkan industri otomotif teknologi ini digunakan untuk pembuatan komponen kendaraan yang ringan dan kuat.
Industri energi juga menggunakannya pada saet proses pembuatan komponen turbin dan alat-alat energi lainnya yang membutuhkan presisi tinggi.
Penelitian dan pengembangan dilakukan dalam kerja sama yang erat dan jangka panjang dengan Ketua Pengembangan Produk Virtual (VPE) dari Universitas Teknik Dresden.
Solusi perangkat lunak hasil rancangan bersama dapat digunakan sehingga memungkinkan untuk mengubah jalur pemindaian individual dengan target.
Juga untuk menetapkan set parameter terpisah (daya laser, kecepatan laser, dll.) ke jalur pemindaian dalam suatu komponen.
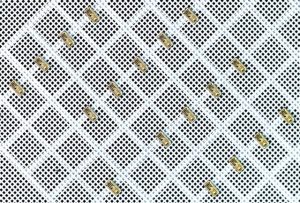
Strategi pemindaian titik semu untuk struktur kerrawang atau filigree structures jika merujuk pada struktur kisi yang sangat halus dan rumit yang dapat diproduksi dengan menggunakan teknologi Laser Powder Bed Fusion (LPBF).
Struktur ini sering digunakan dalam aplikasi yang membutuhkan presisi tinggi dan detail yang sangat halus, seperti dalam pembuatan stent medis atau komponen dengan geometri kompleks.
Untuk struktur seperti kisi kerrawang diperlukan pencetakan penyangga yang menggambarkan lingkaran atau elips dalam penampang berbentuk melintang bergantung pada orientasinya.
Alih-alih strategi pemindaian kontur-alur, di mana laser pertama-tama memindai kontur luar dan kemudian mengisi permukaan, strategi pemindaian titik semu digunakan dalam aplikasi ini.
Dalam kasus ini, hanya jalur pemindaian pendek yang sebagian bersilangan yang dipindai dengan laser.
Ini menghasilkan hasil yang jauh lebih presisi, terutama dengan komponen yang halus di nama input energi bersifat homogen di setiap lapisan dan bagian tanpa terjadi penumpukan bahan (logam).
Selain itu, produktivitas meningkat pesat karena laser membutuhkan jarak yang jauh lebih pendek.
Apa saja keunggulan filigree structures atau struktur kerrawang?