Apakah pengelasan gas aktif atau pengelasan busur terendam untuk pekerrjaan sambungan logam pada konstruksi kapal kontainer, kereta api, jembatan, dan menara turbin angin? Pilih salah satu dari gas metal arc welding dan submerged arc welding.
Penulis/editor: Rayendra L Toruan
TechnoMachiNews.id – Teknologi pengelasan untuk pekerjaan logam terus berkembang. Para pelaku industri konstruksi mengenal proses pengelasan logam yakni gas metal arc welding dan submerged arc welding.
Pengelasan gas metal arc welding disingkat GMAW merupakan proses pengelasan busur yang menggabungkan logam yang dilakukan dengan cara memanaskan bahan busur antara elektroda logam pengisi yang terus menerus diberi bahan agar tetap bekerja.
Proses pengelasan dilakukan dengan menggunakan pelindung dari gas yang dipasok dari luar untuk melindungi logam las yang meleleh.
Karena intensitas busur yang rendah, sebagian besar energi yang dikeluarkan sebenarnya tidak digunakan dalam proses pengelasan, justru mengarah ke komponen dalam bentuk panas.
Energi yang dibutuhkan untuk perawatan pasca las seringkali sama besarnya dengan yang dibutuhkan untuk proses pengelasan itu sendiri.
“Proses intensif energi ini menyebabkan kerusakan termal yang signifikan pada material dan mengakibatkan distorsi parah pada struktur, yang kemudian menuntut pekerjaan pelurusan yang sangat mahal,” ungkap Dr. Dirk Dittrich, Kepala Grup Laser Beam Welding di Fraunhofer IWS.
Bagaimana proses pengelasan laser yang kuat?
Sebuah tim peneliti yang dipimpin oleh Dr. Dirk Dittrich mengembangkan alternatif hemat energi bersama dengan mitra yakni pelaku industry. Mereka menggarap proyek VE-MES – pengelasan celah sempit laser multi-pass yang hemat energi dan distorsi rendah.
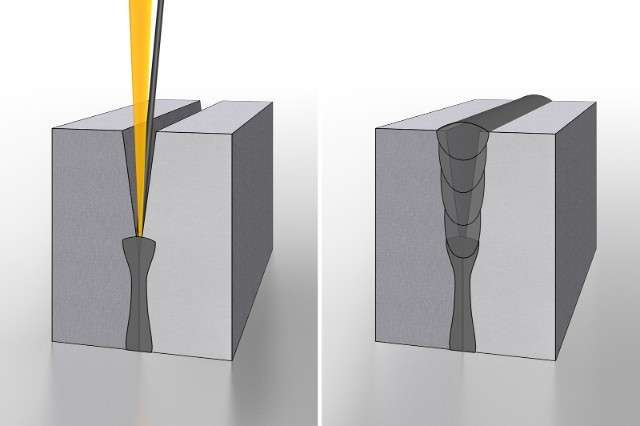
Pengelasan celah sempit multi-pass laser atau disebut laser MPNG dengan menggunakan laser berdaya tinggi yang tersedia secara komersial dan menonjol dari metode konvensional berkat jumlah lapisan yang berkurang dan volume jahitan yang berkurang secara drastis.
Elemen-elemen dari proses pengelasan ini adalah manfaat utamanya.
“Bergantung pada komponennya yang dapat kami kurangi input energi untuk komponen selama pengelasan hingga 80 persen. Kami dapat menurunkan konsumsi bahan pengisi hingga 85 persen dibandingkan dengan proses busur konvensional,” urai Dr Drik Dittrich pakar dari Fraunhife IWS.
Apalagi tidak perlu dilakukan proses pelurusan pada komponen yang diteliti. Hasilnya, tim dapat memangkas waktu dan biaya produksi, memproses material baja berkekuatan tinggi, dan secara signifikan meningkatkan keseimbangan CO2 di seluruh rantai produksi.
Mengingat banyaknya struktur baja yang dibangun di berbagai negara di seluruh dunia, cara ini terbukti sangat menguntungkan.
”Ini karena intensitas sinar laser yang tinggi menjamin bahwa input energi sangat terlokalisasi pada titik pengelasan, sedangkan area sekitar komponen tetap relatif dingin.
“Waktu pengelasan juga berkurang 50 hingga 70 persen,” ujar Dr Dirk Dittrich.
Proses baru ini juga unggul dalam hal kualitas jahitan las – jahitannya secara signifikan lebih ramping dan ujung-ujungnya hampir sejajar, sedangkan dalam proses pengelasan konvensional jahitannya berbentuk V.
“Jika pengelasan laser digunakan dalam proses konstruksi baja, itu akan menjadi titik penjualan unik untuk bisnis menengah dan memperkuat posisi pasarnya dalam menghadapi persaingan internasional,” cerita Dt Dirk Dittrich.
“Kami menyediakan industri dengan bentuk teknologi penyambungan yang efisien yang akan merevolusi konstruksi baja karena penerapannya yang hemat biaya dan proses produksi yang hemat sumber daya,” lanjut Dt Dirk Dittrich.
Penelitian dalam praktik, balok baja untuk konstruksi derek dalam ruangan.
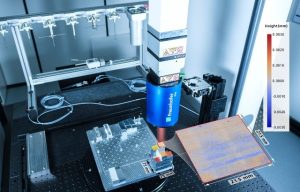
Para peneliti di Fraunhofer IWS mendemonstrasikan kinerja pengembangan baru mereka menggunakan contoh praktis dari konstruksi derek dalam ruangan.
Mereka menerapkan teknologi pengelasan baru dengan menggunakan teknologi sistem khusus dan konsep perlindungan balok terintegrasi.
Desain profil persegi panjang empat meter yang dibuat secara eksperimental dari segmen derek dalam ruangan sesuai dengan pedoman desain dan pembuatan komponen yang sebanding dan diproduksi secara konvensional.
Jahitan las khas dari aplikasi diproduksi: sambungan butt pada pelat 30-milimeter dan sambungan-T sepenuhnya (pelat 15-milimeter).
Untuk jahitan las satu meter hal itu mungkin dilakukan untuk mengurangi biaya dan ketebalan lembaran 30 milimeter sebesar 50 persen dibandingkan dengan pengelasan busur terendam atau submerged arc welding termasuk proses pelurusan berikutnya.
Untuk ketebalan lembaran kurang dari 20 milimeter, di mana proses pengelasan gas aktif logam juga biasa digunakan, potensi penghematan biaya bahkan lebih tinggi hingga 80 persen.
Penghematan biaya dalam hal bahan pengisi las saja bisa mencapai lebih dari Euro100.000 per tahun untuk perusahaan besar.
Selain itu, sumber sinar laser yang digunakan menawarkan potensi besar untuk membendung kenaikan biaya energi karena efisiensinya yang tinggi (sekitar 50 persen) dan efisiensi proses yang baik (pengurangan input energi hingga 80 persen).
Dengan bukti kesesuaian praktis ini, pendekatan ini sekarang dapat diperluas ke aplikasi lain. Apa keuntungan jika melakukan teknologi pengelasan model submerged arc welding? Tunggu informasi berikutnya di technomachinews.id